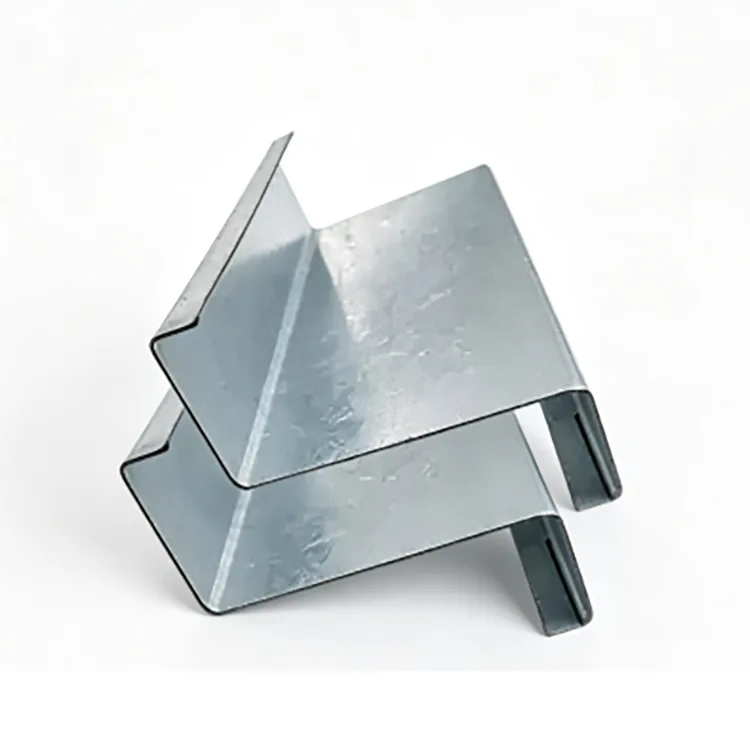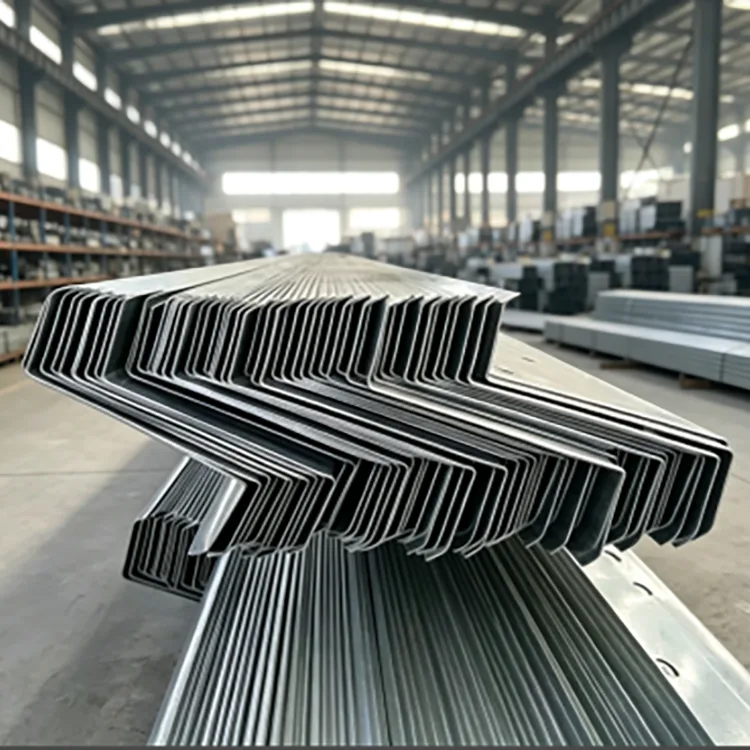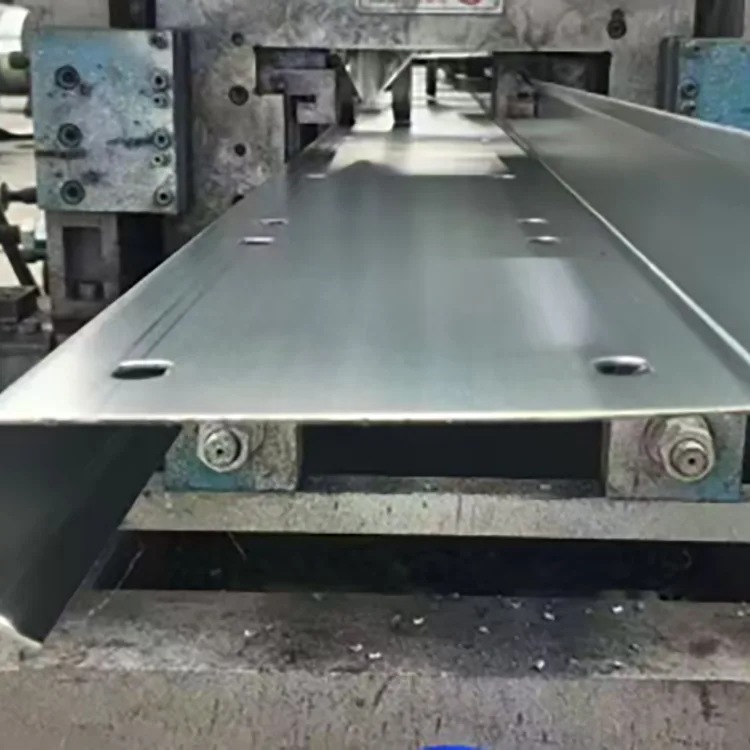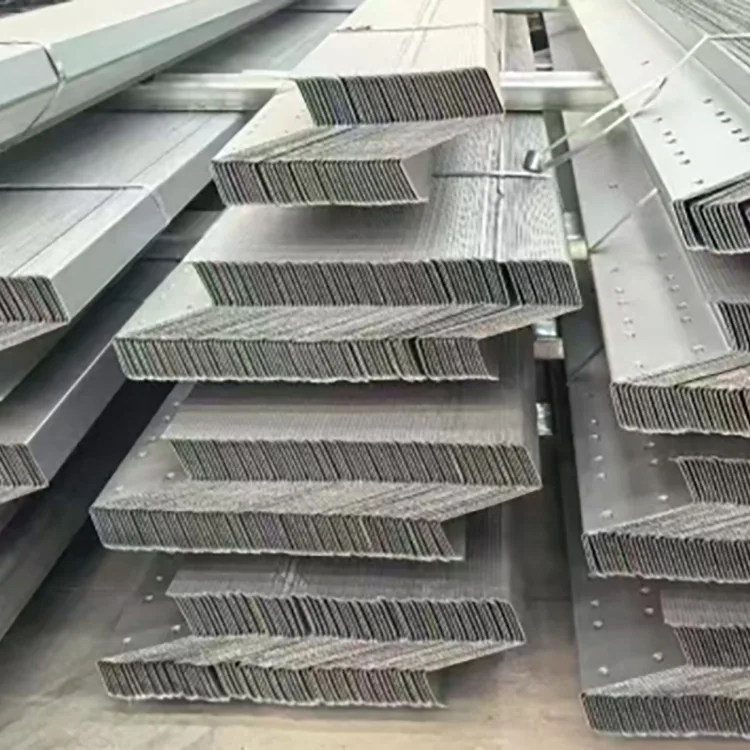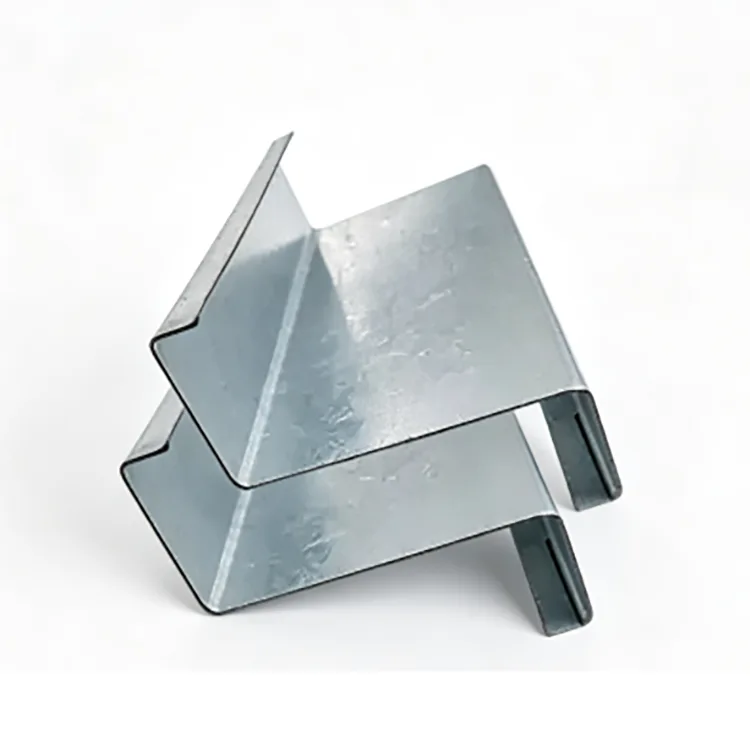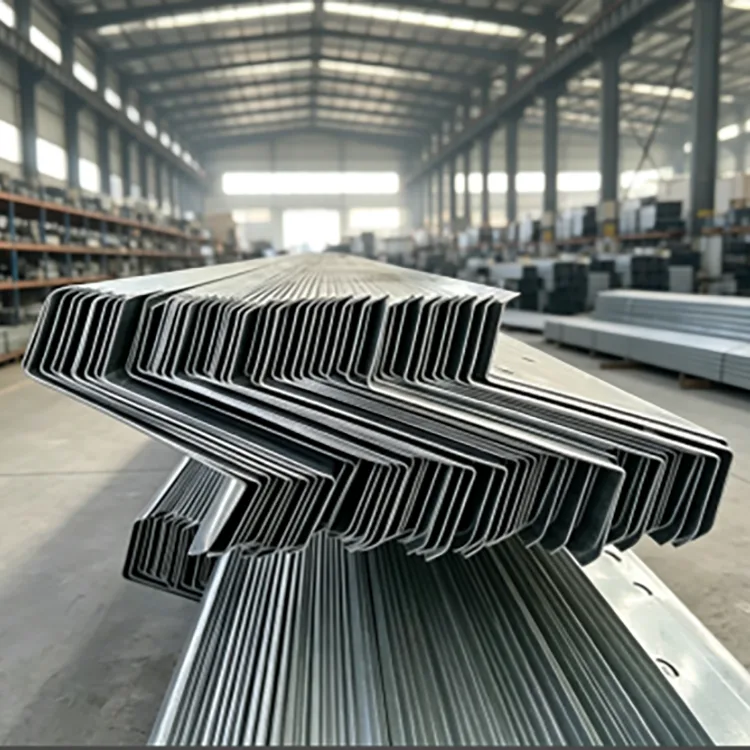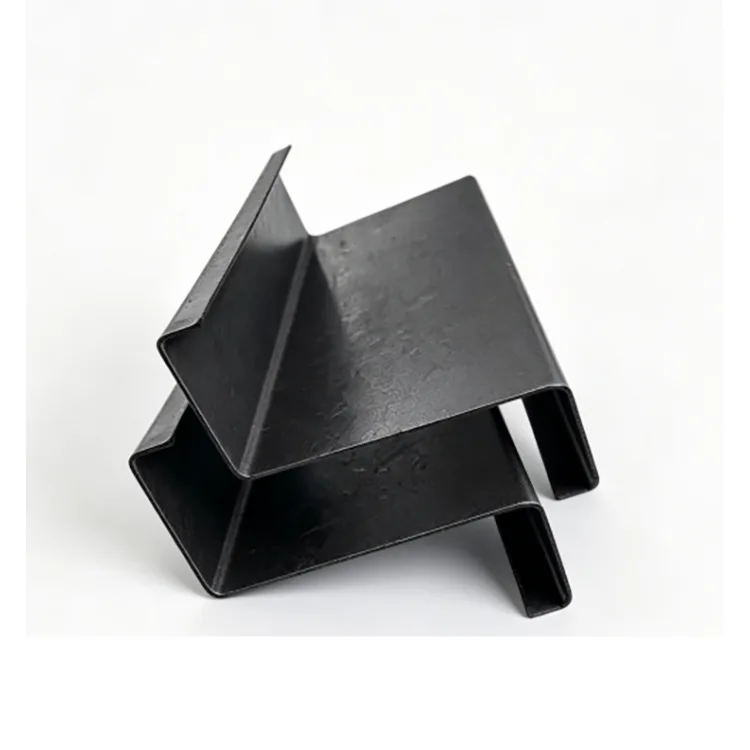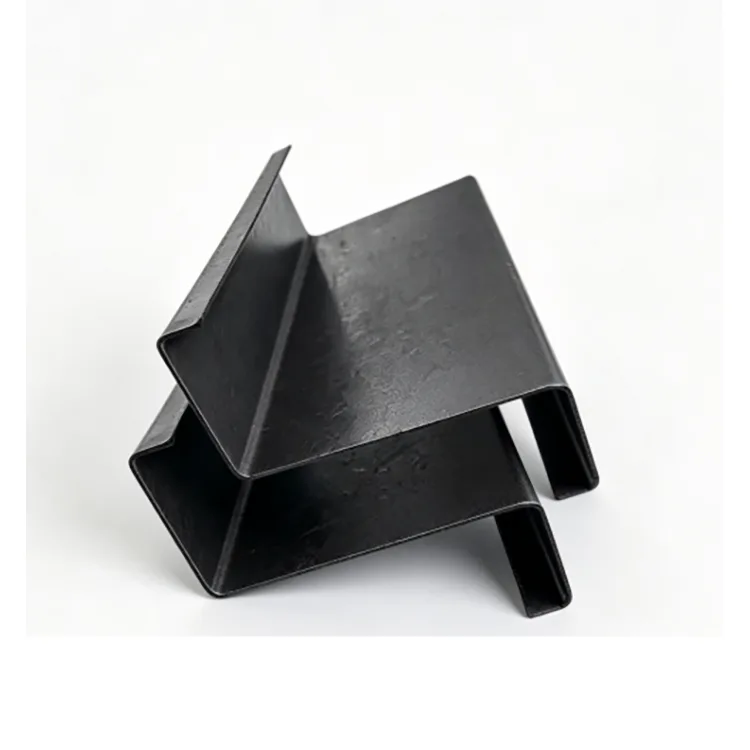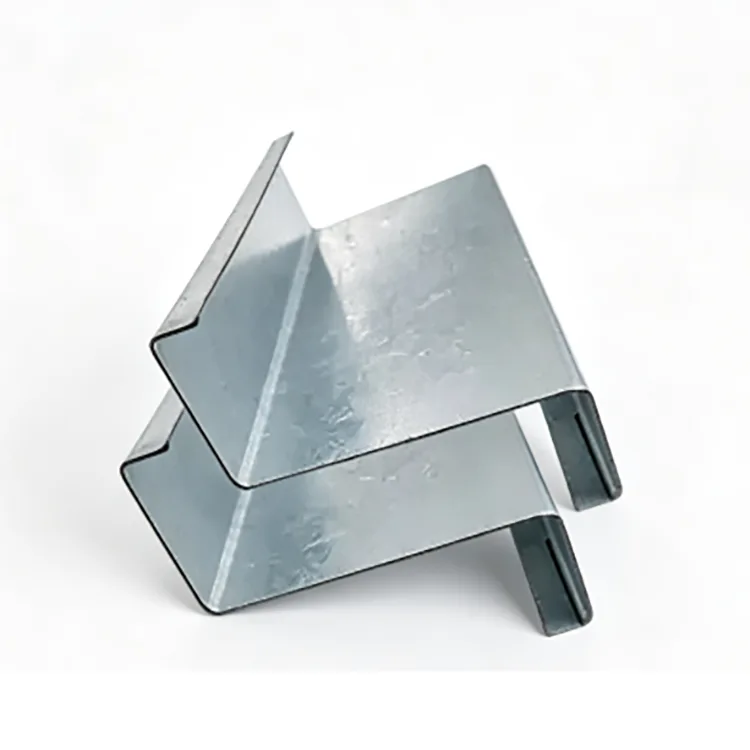
Оцинкованный Z-прогон представляет собой структурный профиль холодной штамповки, изготовленный из стальной полосы Q235B или Q355B. Полоса проходит через несколько формовочных валков для создания Z-профиля, после чего следует резка, штамповка и обработка углов. Готовый элемент затем травят, флюсуют и подвергают горячему цинкованию целиком.
Профиль Z в основном используется на скатных крышах, поскольку концы соседних элементов могут перекрываться. Это поддерживает непрерывные линии прогонов и позволяет уменьшить количество отдельных соединений по сравнению с обычными С-образными профилями. Его также можно использовать для каркаса стен и других легких стальных конструкций, если его геометрия и несущая способность соответствуют проекту.
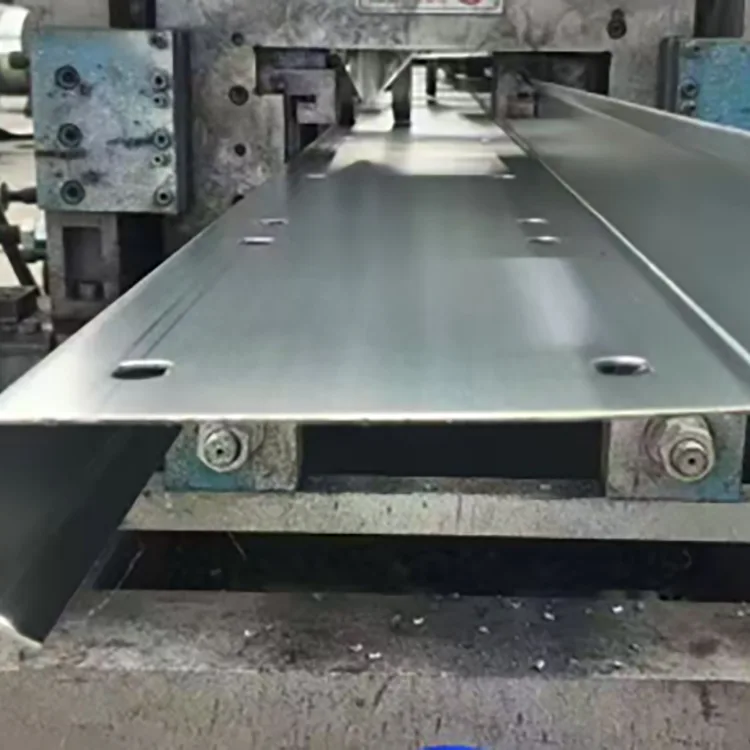
Важна последовательность изготовления: формовка, резка и штамповка завершаются перед цинкованием, что позволяет готовому Z-образному сечению и его обработанным участкам получить цинковое покрытие на этапе цинкования.


Определяющей особенностью Z-образного прогона является перекрытие соседних элементов.
На наклонной крыше верхние и нижние полки соседних Z-образных секций могут перекрываться, позволяя линии прогона проходить через конструкцию крыши. Это может сократить объем работ по резке и соединению по сравнению с отдельными элементами на каждом пролете.
Крыши с уклоном более 10°, как правило, более подходят для использования Z-образного перекрытия. Ниже примерно 8° прогон C может предложить более простое расположение.
Z-прогоны также можно использовать в качестве стеновых прогонов. Последний раздел должен следовать структурным чертежам и расчету нагрузки.
Стальная полоса сначала перерабатывается в готовый Z-образный профиль. Резка, штамповка и работа по углам выполняются до того, как деталь попадает в ванну цинкования. Затем весь профиль очищается, покрывается флюсом и погружается в расплавленный цинк при температуре примерно 450°C.
Рулонная сталь → правка → холодное формование → резка фиксированной длины → штамповка и резка углов → выпрямление и снятие напряжений → обезжиривание и травление → флюсование → сушка → горячее цинкование → охлаждение и пассивация → проверка цинкового покрытия → проверка внешнего вида → упаковка.
Такая последовательность позволяет оцинковывать образовавшиеся углы и соединительные отверстия вместе с готовым профилем.
|
Элемент |
Спецификация |
|
Марка стали |
К235Б, К355Б |
|
Диапазон разделов |
Z100–Z300 |
|
Толщина стенки |
1,2–3,0 мм |
|
Метод формирования |
Холодная формовка |
|
Метод цинкования |
Общее горячее цинкование после формовки |
|
Стандартное цинковое покрытие |
≥85 мкм |
|
Увеличенное покрытие |
120–180 мкм |
|
Устойчивое к коррозии покрытие |
200–275 мкм |
|
Поверхность |
Серебристо-серое горячеоцинкованное покрытие |
|
Требование к поверхности |
Отсутствие обнаженной стали, чрезмерного накопления цинка или отслаивания. |
|
Обработка |
Резка, штамповка, резка углов, производство фиксированной длины. |
|
Стандарт конструкционной стали |
ГБ/Т 6728-2025 |
|
Стандарт цинкования |
ЕН ИСО 1461 |
Для обычного воздействия на открытом воздухе внутри страны, например, на обычных заводских крышах и фотоэлектрических конструкциях на крышах без соляных брызг или химических газов, общепринятой начальной характеристикой является ≥85 мкм.
Для животноводческих помещений, влажных цехов и прибрежных сооружений толщина 120–180 мкм обеспечивает более высокий уровень покрытия.
Для прибрежных районов, портов, химических заводов и мест сточных вод рекомендуемый диапазон может быть увеличен до 200–275 мкм.
|
Среда |
Рекомендуемое цинковое покрытие |
|
Сухой в помещении |
Z-образного прогона без покрытия может быть достаточно. |
|
Обычный внутренний открытый |
≥85 мкм |
|
Влажная/средняя коррозия |
120–180 мкм |
|
Береговая/сильная коррозия |
200–275 мкм |
Окончательное покрытие должно быть подтверждено в соответствии с коррозионной средой проекта и проектными требованиями.
Для обычных заводских крыш, фотоэлектрических конструкций на крышах и сельскохозяйственных зданий обычно достаточно Q235B, когда требуемое сечение и толщина соответствуют расчетным нагрузкам.
Q355B подходит для прогонов с большими пролетами, в районах с сильным снегом, в регионах с сильными ветрами и в сложных прибрежных проектах. Судя по предоставленным проектным данным, Q355B может обеспечить примерно на 30% большую несущую способность на том же участке в сопоставимых условиях. Позволяет ли это уменьшить сечение или снизить расход стали, должно быть определено путем структурного расчета.
Поэтому марку материала следует выбирать в соответствии с конструкционными требованиями.
Высота сечения определяет общую геометрию прогона, а толщина стены влияет на устойчивость к нагрузке и деформации.
|
Z-высота |
Типичное применение |
|
Z100–Z140 |
Маленькие пролеты, легкие нагрузки, вторичные прогоны, тепличные конструкции |
|
Z160–Z200 |
Фабричные прогоны крыши, фотоэлектрические системы на крыше, обычные стальные здания |
|
Z220–Z300 |
Крупнопролетные крыши, большие снеговые нагрузки, крупные промышленные здания. |
Толщина 1,2–1,4 мм обычно используется для корпусов с малыми пролетами и небольшой нагрузкой.
1,5–2,0 мм — это обычный диапазон для фабричных прогонов крыши и фотоэлектрических конструкций на крыше.
Толщина 2,2–3,0 мм больше подходит, если крыша имеет большие пролеты или большие снеговые, ветровые или конструктивные нагрузки.
Высоту и толщину секции следует выбирать вместе с пролетом, расстоянием между прогонами, нагрузкой на крышу и допустимым прогибом.
Стальные заводские крыши: прогоны крыш и прогоны стен для открытых промышленных зданий.
Фотоэлектрические системы на крыше: особенно наклонные крыши, где Z-образное перекрытие может упростить расположение прогонов.
Прибрежные здания: открытые системы крыш и ограждений вблизи береговой линии и портов, где требуется усиленное цинковое покрытие.
Животноводческие и сельскохозяйственные сооружения: навесы с высокой влажностью, теплицы и другие здания, где конденсат может ускорить коррозию стали.
Влажные промышленные объекты: каркас крыши и стен вокруг цехов, где обычная черная сталь требует дополнительной защиты от коррозии.
Наружные легкие стальные конструкции: муниципальные и другие открытые конструкции с скатной крышей.
Цинковое покрытие обеспечивает барьерную и защитную защиту. Он отделяет стальную подложку от влаги и кислорода, а цинк также может обеспечить электрохимическую защиту небольших участков локального повреждения покрытия.
Это полезно для прогонов крыши, поскольку перекрасить установленную конструкцию крыши сложнее, чем обработать сталь на уровне земли.
Горячее цинкование обеспечивает защиту формованных поверхностей от коррозии. Это не заменяет правильный дренаж, проектирование соединений или ремонт на месте после резки и сварки.
Z-прогон особенно полезен, когда соседние элементы могут перекрываться вдоль наклонной крыши. Прогон C часто более удобен для плоских крыш или планировок, где перекрытие дает мало практической пользы.
Краска обеспечивает защиту поверхности, но необходимо учитывать повреждения вокруг углов, отверстий, порезов и точек соединения. Горячее цинкование наносится на готовый профиль и обеспечивает защиту от коррозии открытой стали. Часто упоминаемый срок службы «в 5–10 раз дольше» не следует рассматривать как универсальное правило, поскольку характеристики краски во многом зависят от системы покрытия, подготовки и воздействия.
Электрогальванизированные покрытия обычно намного тоньше, чем покрытия, полученные горячим цинкованием. При длительном воздействии на открытом воздухе горячее цинкование обычно рекомендуется, когда требуется существенная защита цинком.
Для проекта инженерной крыши в заказе должно быть указано не просто «Z-прогон».
Сечение: Z100–Z300 или профиль по чертежу.
Толщина стенки: 1,2–3,0 мм.
Марка стали: Q235B или Q355B.
Цинковое покрытие: ≥85 мкм, 120–180 мкм или 200–275 мкм в зависимости от воздействия.
Длина: стандартная или фиксированная нестандартная длина.
Штамповка: диаметр отверстий, расстояние и расположение согласно чертежам.
Поверхность: горячеоцинкованная после формовки и изготовления.
Производителю легче предложить и последовательно производить продукцию с четкой спецификацией, такой как Q355B / Z200 / 2,0 мм / 200 мкм цинк / фиксированная длина / с предварительной перфорацией, чем общий запрос на «оцинкованную сталь Z».
Основная резка и штамповка предпочтительно должны быть завершены до цинкования. Если на строительной площадке невозможно избежать дополнительного сверления или резки, оголенную сталь следует очистить и обработать подходящим ремонтным покрытием с высоким содержанием цинка.
Сварка удаляет цинк вокруг сварного шва. После сварки участок следует очистить и отремонтировать. Там, где это позволяет конструкция конструкции, на оцинкованных прогонах легче выполнять болтовые соединения.
Производственный контроль начинается со стальной полосы. Перед формованием рулона поступающий рулон проверяется на сорт, толщину и состояние поверхности.
Во время формовки при проверке размеров основное внимание уделяется высоте секции, геометрии фланца, толщине стенки, прямолинейности и скручиванию. Штамповку проверяют по утвержденному чертежу.
После цинкования покрытие проверяется на покрытие, толщину, внешний вид и дефекты, такие как оголенные участки, отслаивание или чрезмерное отложение цинка. Перед упаковкой также проверяются точность фиксированной длины и общая прямолинейность.
Inland steep factory roof or rooftop PV: Q235B, Z160–Z200, 1.5–2.0 mm, ≥85 μm.
Животноводство, цех с повышенной влажностью или проект на берегу реки: Q235B или Q355B, 120–180 мкм.
Прибрежный или портовый проект: Q355B, 200–275 мкм, толщина стенок выбрана с учетом нагрузки на конструкцию.
Большепролетная крыша при сильном ветре или снегопаде: Q355B, Z-образное сечение большего размера и толщина стенок 2,2–3,0 мм, где это необходимо.
Крыша для сухих помещений: Z-прогон холодной штамповки без покрытия может быть более экономичным выбором.
Обычное болтовое перекрытие не должно вызывать отслоений большой площади при хорошей адгезии оцинкованного покрытия. Небольшие механические повреждения можно устранить ремонтной краской с высоким содержанием цинка.
Да, но цинковое покрытие вокруг сварного шва будет повреждено при нагревании. После сварки место сварки следует очистить и отремонтировать. Там, где это практически осуществимо, обычно отдают предпочтение болтовым соединениям.
Нет. Его также можно использовать в качестве прогона стены. Однако прогоны C часто более удобны для стеновых систем, поскольку перекрытие Z-образного сечения менее полезно при вертикальном каркасе стен.
Его можно использовать для фотоэлектрических конструкций с длительным сроком службы, однако цинковое покрытие должно соответствовать реальным условиям окружающей среды. Внутренние и прибрежные проекты не должны автоматически использовать одинаковую толщину покрытия.
Проверьте образовавшиеся углы на предмет непрерывного растрескивания или отслаивания цинкового покрытия. При закупке подтвердите процесс производителя и потребуйте формования и штамповки Z-образного сечения перед горячим цинкованием.
Да. Размер, расстояние и положение отверстий могут быть изготовлены в соответствии со структурными чертежами. Выполнение штамповки перед цинкованием также позволяет обработанным участкам получать цинк на этапе цинкования.
Для сильного воздействия прибрежных зон в качестве начального требования можно указать покрытие толщиной 200–275 мкм. Окончательное покрытие должно определяться в соответствии с условиями коррозии проекта и применимыми спецификациями.
Нет. Более толстая стенка увеличивает расход и стоимость стали. Правильная толщина зависит от пролета, расстояния, ветровых и снеговых нагрузок, высоты секции и расчета конструкции.
Адрес
Вторичная магистральная дорога № 2-1, зона расширения промышленной зоны Дацючжуан, район Цзинхай, Тяньцзинь, Китай
Тел.
Электронная почта