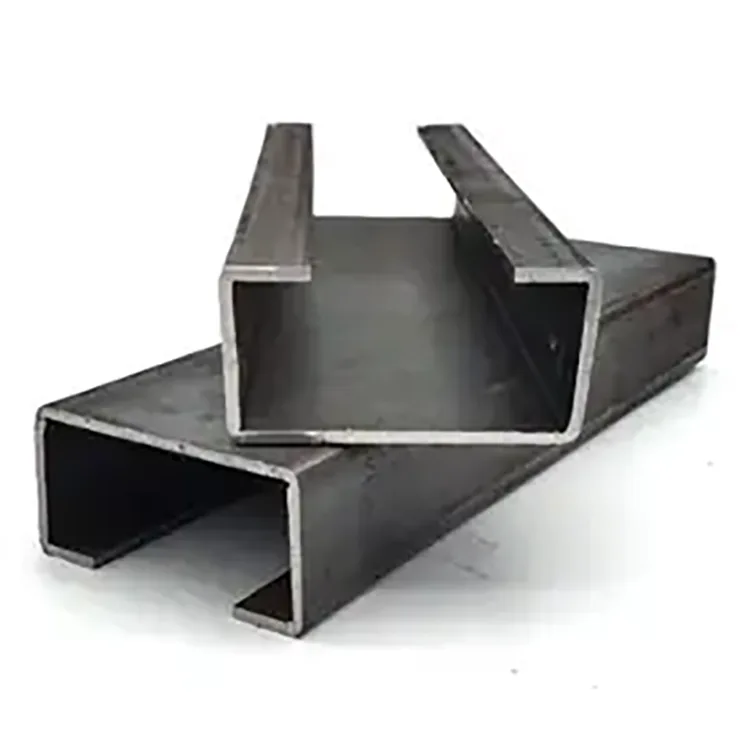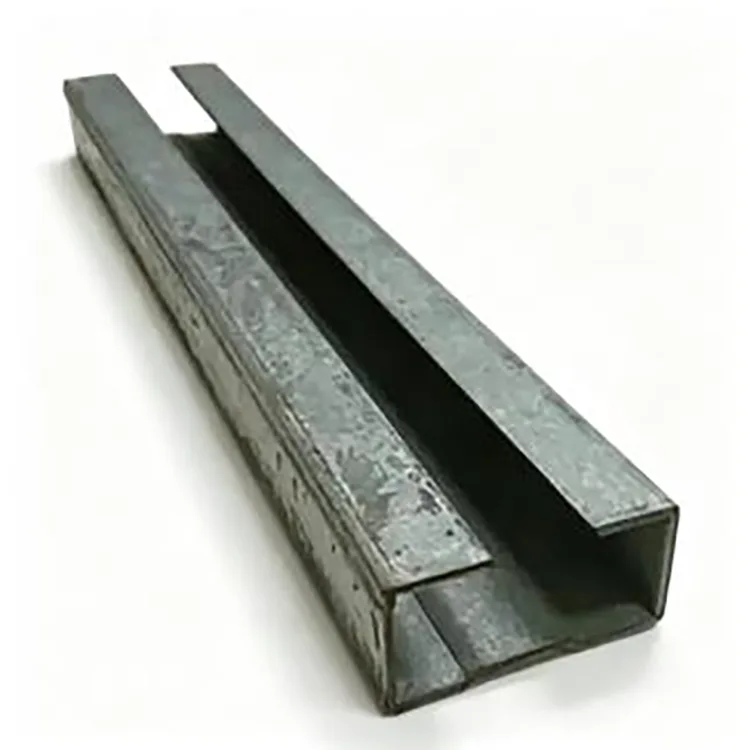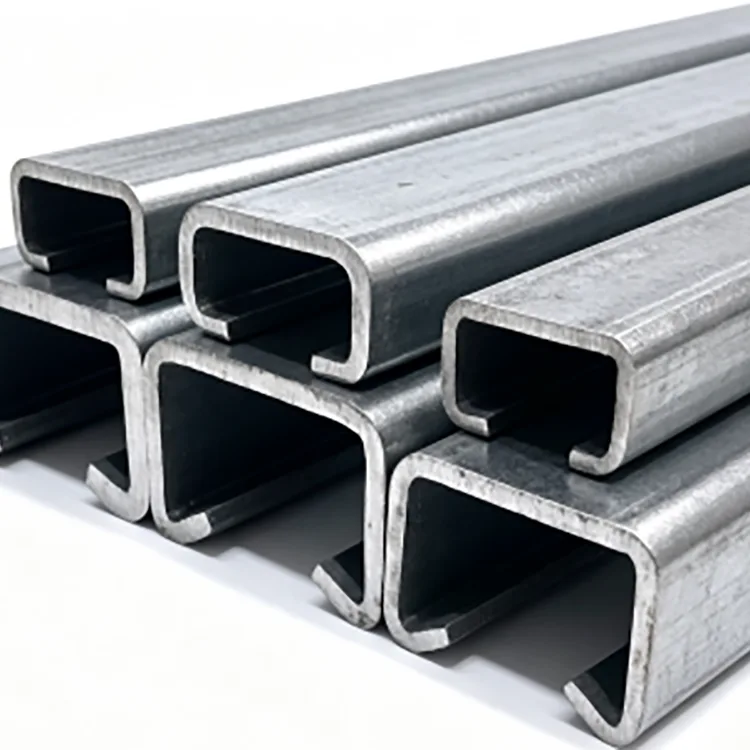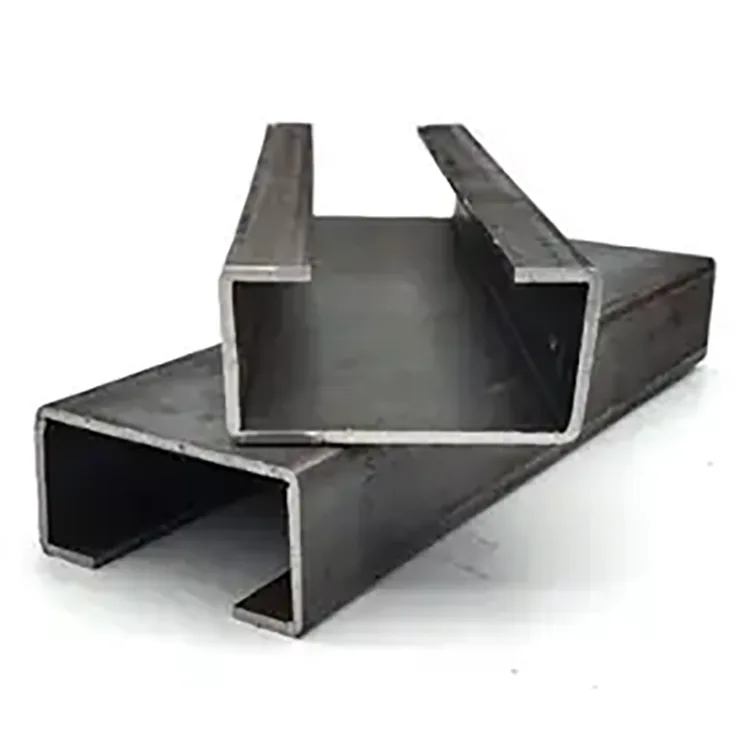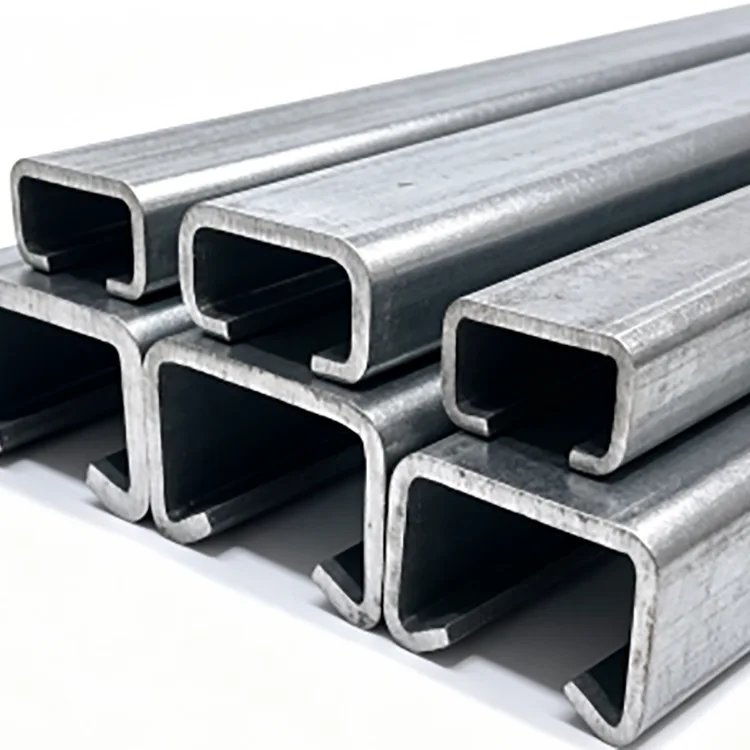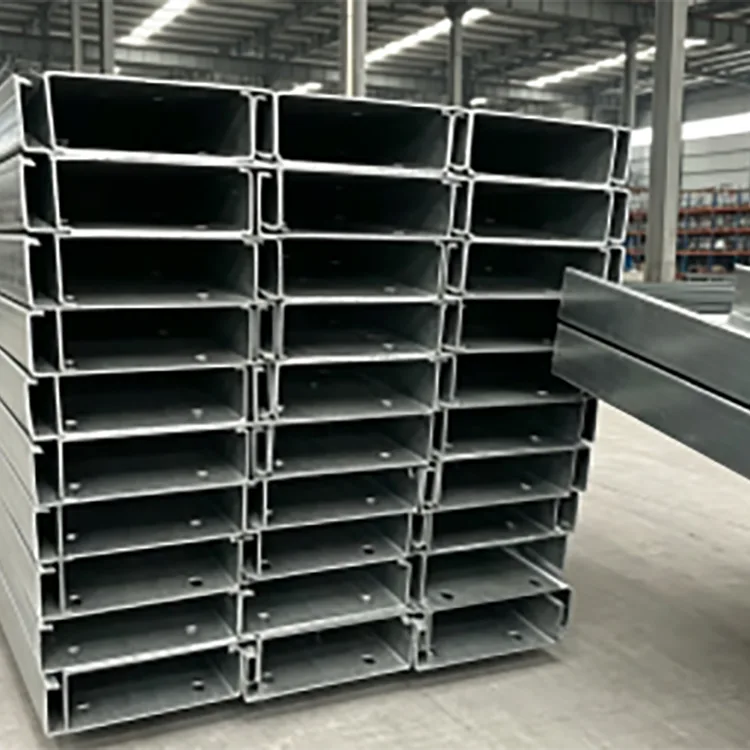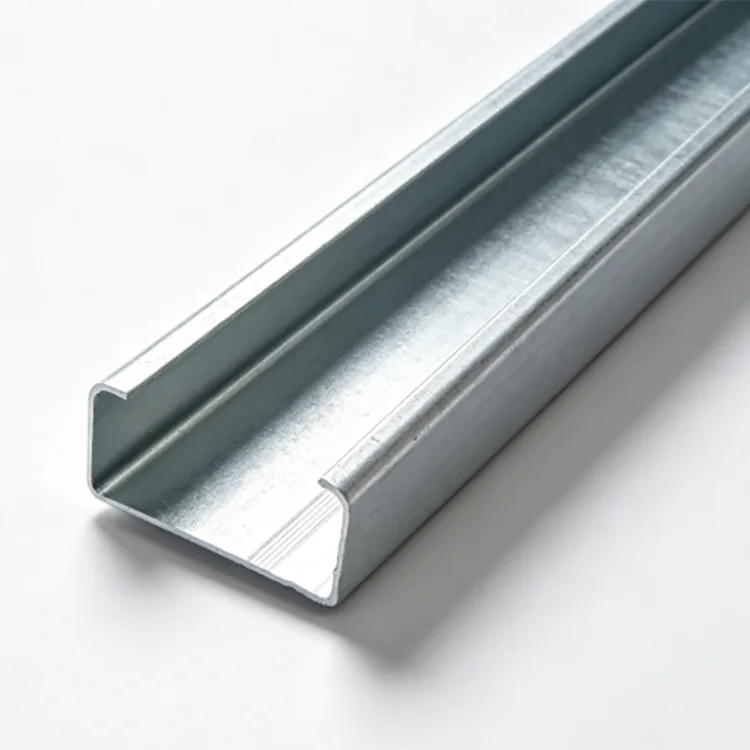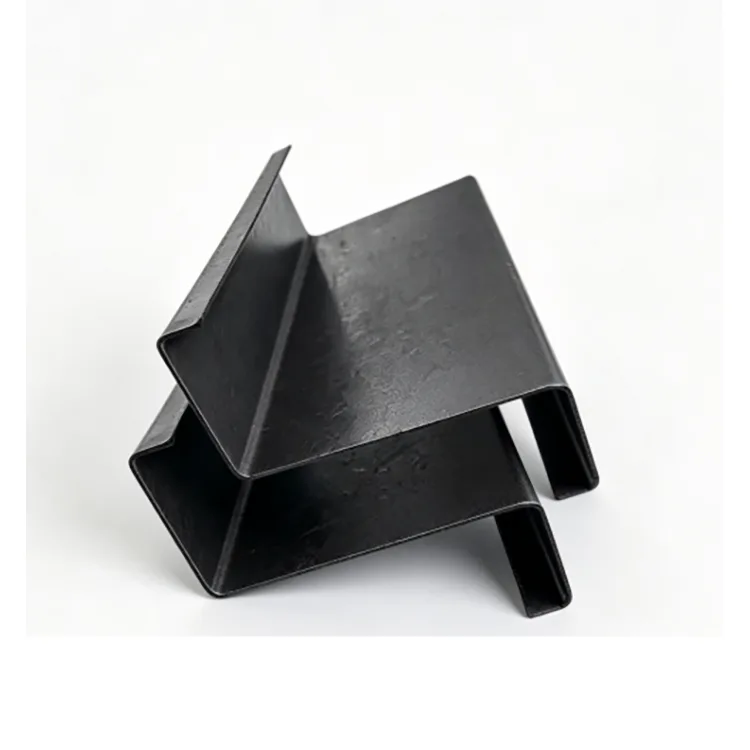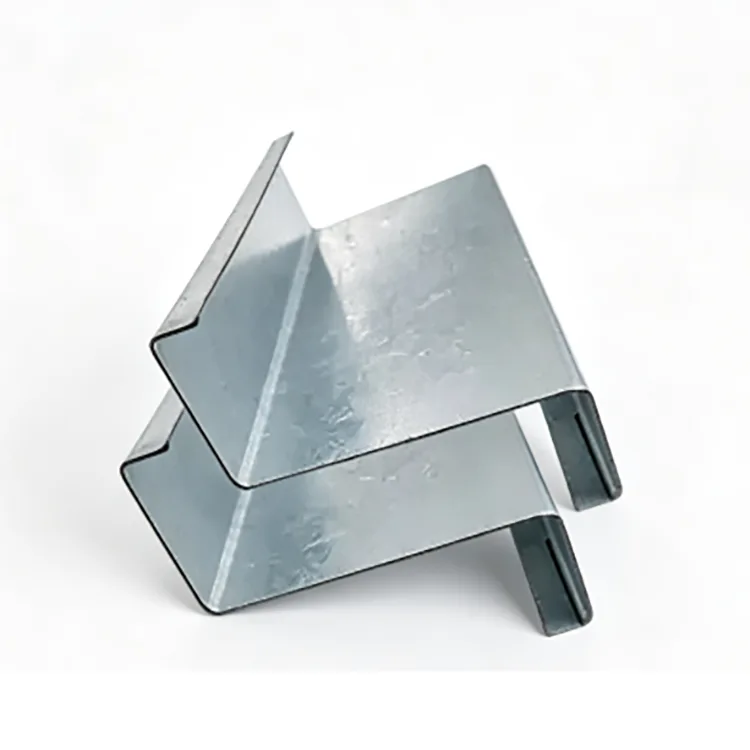
Холоднокатаная сталь С-образного профиля предназначена для стальных конструкций, где высокое соотношение прочности к весу, постоянные размеры и быстрая установка более важны, чем использование тяжелых горячекатаных профилей.
Профиль изготавливается путем непрерывной подачи стальной полосы через ряд формовочных роликов. Сталь постепенно сгибают в С-образный профиль без высокотемпературной горячей прокатки. Поскольку в процессе формования можно непрерывно контролировать геометрию и длину секции, готовый элемент подходит для проектов, требующих повторяющихся секций, фиксированной длины, предварительно перфорированных отверстий и быстрой сборки болтами.
Q235B и Q355B доступны в соответствии с конструктивными требованиями. Обычные сечения варьируются от C80 до C300, с толщиной стенок от 0,8 мм до 3,0 мм.


|
Элемент |
Спецификация |
|
Продукт |
Холодногнутая сталь С-образного сечения |
|
Материал |
К235Б, К355Б |
|
Раздел |
С80, С100, С120, С140, С160, С180, С200, С220, С250, С300 |
|
Толщина стены |
0,8–3,0 мм |
|
Стандартная длина |
6 м, 9 м, 12 м |
|
Пользовательская длина |
Доступна резка фиксированной длины |
|
Производственный процесс |
Холодная формовка, правка, штамповка и резка |
|
Поверхность |
Черная сталь/травленная сталь, без покрытия |
|
Стандартный |
ГБ/Т 6728-2017 |
|
Обработка |
Штамповка, резка, резка углов, индивидуальные размеры. |
|
Приложение |
Прогоны, каркас стен, антресоли, перегородки, опоры для оборудования и легкие стальные конструкции |
Производственный процесс отличается от изготовления обычного горячекатаного швеллера.
Стальная полоса изначально представляет собой плоский материал. Он проходит через несколько станций формования, где каждый комплект роликов осуществляет контролируемую степень деформации до тех пор, пока не будет достигнуто окончательное С-образное сечение.
Этот постепенный процесс формования позволяет производителю контролировать:
Глубина секции
Ширина фланца
Геометрия губ, где это необходимо.
Толщина стенки
Общая прямолинейность
Положение отверстия
Фиксированная длина
Для повторяющихся элементов конструкции такая размерная стабильность может быть более ценной, чем простой выбор более тяжелой стальной секции.
Однако окончательные характеристики конструкции всегда следует сверять с фактическими размерами секции, маркой материала, пролетом, условиями опоры, методом соединения, нагрузками и применимыми нормами проектирования.
Стальная полоса Q235B или Q355B выбирается в соответствии с требуемым сечением и конструкционным применением.
Перед входом на линию формования входящий материал проверяется на толщину, состояние поверхности и информацию о материале.
Катушка разматывается и выравнивается для устранения нежелательной деформации. Стабильная подача полосы важна, поскольку отклонения на этом этапе могут позже повлиять на прямолинейность секции и расположение отверстий.
Выровненная полоса проходит через несколько роликовых станций.
Вместо того, чтобы сгибать материал до окончательной формы буквы C за одну операцию, секция формируется постепенно. Это уменьшает внезапную деформацию и позволяет контролировать размеры секций и геометрию фланцев на протяжении всего производства.
Если проект требует отверстий для болтов, сервисных отверстий или повторяющихся монтажных отверстий, перфорацию можно интегрировать в производственную линию.
Расстояние и расположение отверстий должно быть подтверждено на чертежах заказчика перед началом производства, особенно если секции будут собираться непосредственно на месте.
После формовки и штамповки секция калибруется и проверяется на прямолинейность.
Этот этап помогает контролировать скручивание, отклонение фланцев и изменения размеров, которые в противном случае могли бы затруднить сборку рамы.
Непрерывный участок отрезается по заданной длине.
Стандартная поставка включает в себя длины 6 м, 9 м и 12 м, а резка фиксированной длины может быть организована в индивидуальном диапазоне.
Готовые секции C проверяются перед сборкой.
При проверке основное внимание уделяется размерам сечения, толщине стенок, прямолинейности, положению отверстий, где это применимо, длине резки, состоянию поверхности и консистенции партии.
Холодная штамповка позволяет придать стальной полосе эффективную открытую секцию. Когда конструкция конструкции позволяет использовать тонкостенный элемент, это может уменьшить количество требуемой стали по сравнению с более тяжелым традиционным профилем.
Фактическую экономию веса следует рассчитывать на основе выбранного C-образного сечения, толщины стены, пролета, нагрузки и требований к проектированию, а не предполагать фиксированный процент для каждого проекта.
Непрерывная формовка валков обеспечивает повторяемость размеров секций в течение длительных производственных циклов.
В проектах, в которых используются сотни или тысячи повторяющихся прогонов или элементов каркаса, одинаковые размеры могут упростить изготовление и уменьшить необходимость корректировки площадки.
Для сборки болтами могут поставляться предварительно отрезанные отрезки и предварительно пробитые отверстия.
Это особенно полезно для легких стальных конструкций, где последовательность установки зависит от точного расположения отверстий и повторяемости длины элементов.
Профили от C80 до C300 удовлетворяют ряду требований к легким конструкциям и каркасу.
Толщина стенки также может выбираться в пределах 0,8–3,0 мм в зависимости от требуемой мощности сечения и условий проектирования.
Непокрытую стальную поверхность можно подготовить к покраске, порошковому покрытию, цинкованию или другим указанным процессам защиты от коррозии.

Выбор сечения C следует начинать с требований к конструкции, а не просто выбирать самый большой доступный профиль.
|
Диапазон разделов |
Типичное использование |
Основное соображение |
|
С80–С100 |
Световое обрамление, перегородки, внутренние опоры |
Подходит для относительно легких нагрузок и коротких пролетов. |
|
С120–С160 |
Прогоны, каркас стен, опоры для оборудования |
Общий ассортимент для легких стальных конструкций |
|
С180–С220 |
Более тяжелые прогоны, второстепенные элементы мезонина, промышленный каркас. |
Требуется проверка нагрузки и диапазона |
|
С250–С300 |
Более тяжелый структурный каркас и опорные конструкции |
Должны быть проверены пропускная способность секции, местная потеря устойчивости и конструкция соединений. |
Фактический выбор должен быть подтвержден посредством структурного расчета. Для тонкостенных сечений на полезную емкость могут влиять локальная потеря устойчивости, деформационная потеря устойчивости, боковые ограничения и детали соединения.
|
Материал |
Типичный выбор |
Рассмотрение |
|
Q235B |
Внутренний каркас, прогоны, перегородки, опоры оборудования, легкие конструкции |
Подходит там, где требования к расчетной прочности находятся в пределах возможностей марки. |
|
Q355B |
Каркас, выдерживающий более высокие нагрузки, более тяжелые прогоны, основания оборудования и элементы конструкции. |
Более высокий класс прочности, когда структурные расчеты требуют повышенной прочности материала. |
Использование Q355B не означает автоматически, что более тонкая секция может заменить более толстую секцию Q235B. Вся конструкция секции должна быть проверена на прочность, устойчивость, изгиб, соединения и работоспособность.
Стандартная холодноштампованная сталь С-образного сечения поставляется без защитного цинкового покрытия.
Это делает его экономичным для:
Сухие крытые мастерские
Крытые склады
Внутренние мезонины
Межкомнатные перегородки
Рамы оборудования
Временные внутренние конструкции
Проекты, получающие собственную краску или защитное покрытие
Не следует выбирать необработанную черную сталь для длительного воздействия дождя, конденсата, прибрежных солевых брызг, захоронений или агрессивных химикатов.
Для применения на открытом воздухе или во влажной среде следует рассмотреть возможность использования оцинкованных С-образных профилей или другой указанной системы защиты от коррозии.
С-профили могут использоваться в качестве второстепенных элементов крыши и стен в зданиях из легкой стали. Размер и толщину секции следует выбирать в соответствии с пролетом, нагрузкой, расстоянием, ветровыми условиями и конструкцией соединений.
Относительно низкий собственный вес холодногнутых профилей может быть полезен для внутренних мезонинных и платформенных систем, где существующее здание имеет ограничения по дополнительной собственной нагрузке.
С-профили подходят для каркаса внутренних стен, потолочных опорных систем, перегородок и других легких каркасных конструкций.
Из секций можно изготовить опоры для оборудования, опорные рамы для кабелей и труб, конструкции машин и промышленные кронштейны.
С-секции можно использовать для стеллажей, рабочих станций, легких платформ и других промышленных конструкций, если выбранная секция проверена на требуемые нагрузки.
В разных проектах часто требуются разные схемы расположения отверстий и длина элементов. Вместо того, чтобы резать каждую секцию на месте, производственная линия может подготовить детали в соответствии с утвержденными чертежами.
Доступные варианты включают в себя:
Размеры пользовательского раздела
Толщина стенки по индивидуальному заказу
Фиксированная длина 3–12 м
Предварительно пробитые отверстия
Расположение отверстий согласно чертежам
Производство поперечной резки
Угловая резка
Специальная обработка концов
Организация обработки поверхности
Для индивидуального производства покупатели должны предоставить чертеж сечения, марку материала, толщину стенок, длину, диаметр и расстояние между отверстиями, количество и необходимую обработку поверхности.
Для холоднокатаных профилей конечная геометрия профиля тесно связана с состоянием поступающей стальной полосы и стабильностью процесса профилирования.
Таким образом, контроль качества охватывает весь производственный маршрут.
Проверка материала: информация о материале Q235B или Q355B и состояние поступающей полосы проверяются перед производством.
Проверка толщины: Фактическая толщина полосы контролируется, чтобы гарантировать, что готовая секция соответствует указанным требованиям к толщине стенки.
Проверка сечения: после формования проверяются глубина сечения, размеры фланцев и другие важные размеры.
Проверка прямолинейности: готовые элементы проверяются на изгиб, скручивание и деформацию.
Проверка отверстий: для изделий с предварительной перфорацией диаметр, расстояние и положение отверстий проверяются по производственному чертежу.
Проверка длины: длины отрезков проверяются перед объединением в пакеты.
Согласованность партии: образцы с разных этапов производства сравниваются для выявления отклонений размеров во время длительных производственных циклов.
Этот подход особенно важен для крупных заказов, поскольку небольшое отклонение размеров, повторяющееся среди сотен элементов, может создать серьезные проблемы при установке на месте.
Rongheng Intelligent Manufacturing (Tianjin) Import & Export Co., Ltd. поставляет стальную продукцию через международную платформу продаж, поддерживаемую Tianjin Gefu Steel.
Расположенная в промышленной зоне Дацючжуан в Тяньцзине, компания занимается производством и переработкой стали, включая стальные трубы, полые профили, стальные профили, оцинкованные изделия и фотоэлектрические монтажные системы.
В случае инженерных закупок сторона предложения может поддерживать:
Оптовые заказы на сталь
Производство фиксированной длины
Предварительно перфорированные С-профили
Индивидуальные размеры
Требования OEM/ODM
Сторонняя проверка в соответствии с требованиями проекта
Контейнерные перевозки
Стандартный минимальный заказ — один 20-футовый контейнер, примерно 20–25 тонн. Стандартное время выполнения заказа обычно составляет 15–25 дней в зависимости от спецификации, количества, требований к обработке и настройке.
Для коммерческого предложения наиболее полезной информацией является размер C-образного сечения, толщина стенки, марка материала, длина, расположение отверстий, количество, обработка поверхности, назначение и применимый стандарт.
Да, холодногнутые С-профили широко используются в качестве структурных и второстепенных элементов каркаса. Однако о прочности нельзя судить только по процессу формования. Необходимо учитывать размер сечения, толщину стенки, марку стали, пролет, нагрузку, распорки, метод соединения и поведение при продольном изгибе.
Он может быть значительно легче, если эффективно спроектированное тонкостенное С-образное сечение может соответствовать требуемой несущей способности. Фактическая разница в весе зависит от выбранных секций и технического решения.
Тонкостенные секции требуют правильного проектирования и закрепления. Следует проверять местное выпучивание, деформацию, боковую устойчивость и детали соединения, а не предполагать, что более тонкая секция будет работать как тяжелый горячекатаный швеллер.
Да. Автоматическую перфорацию можно организовать для повторяющихся отверстий под болты или других отверстий. Диаметр отверстий, расстояние между ними, расстояние до края и рисунок должны быть подтверждены на производственном чертеже перед производством.
Необработанную черную сталь не рекомендуется использовать в течение длительного времени на открытом воздухе. Дождь, конденсат, соляные брызги и другая влага могут ускорить коррозию. Оцинкованные или окрашенные С-образные профили более подходят там, где требуется защита от коррозии.
В сухом, хорошо вентилируемом помещении дополнительная защита от коррозии не всегда может быть необходимой. При наличии влаги, конденсата, химических паров или других агрессивных условий следует рассмотреть возможность использования подходящего защитного покрытия.
Q355B имеет более высокий заданный предел текучести, чем Q235B, и может быть выбран, когда конструкция конструкции требует большей прочности материала. Это не означает автоматически, что каждую секцию Q355B можно сделать тоньше; полный структурный проект все еще нуждается в проверке.
Обычная длина составляет 6 м, 9 м и 12 м. Резка фиксированной длины также может быть организована в соответствии с требованиями проекта.
Да. Индивидуальные размеры секций, толщина стенок, длина, расположение отверстий и другие требования к обработке могут быть обсуждены в соответствии с чертежами и технико-экономическим обоснованием.
Укажите размеры С-образного сечения, толщину стенок, марку материала, требуемую длину, количество, расположение отверстий, если применимо, обработку поверхности и требования к доставке. Для нестандартных изделий рекомендуется использовать чертеж в разрезе.
Адрес
Вторичная магистральная дорога № 2-1, зона расширения промышленной зоны Дацючжуан, район Цзинхай, Тяньцзинь, Китай
Тел.
Электронная почта